Pourquoi est-il important de protéger la bioactivité du principe actif pendant le séchage par atomisation ?
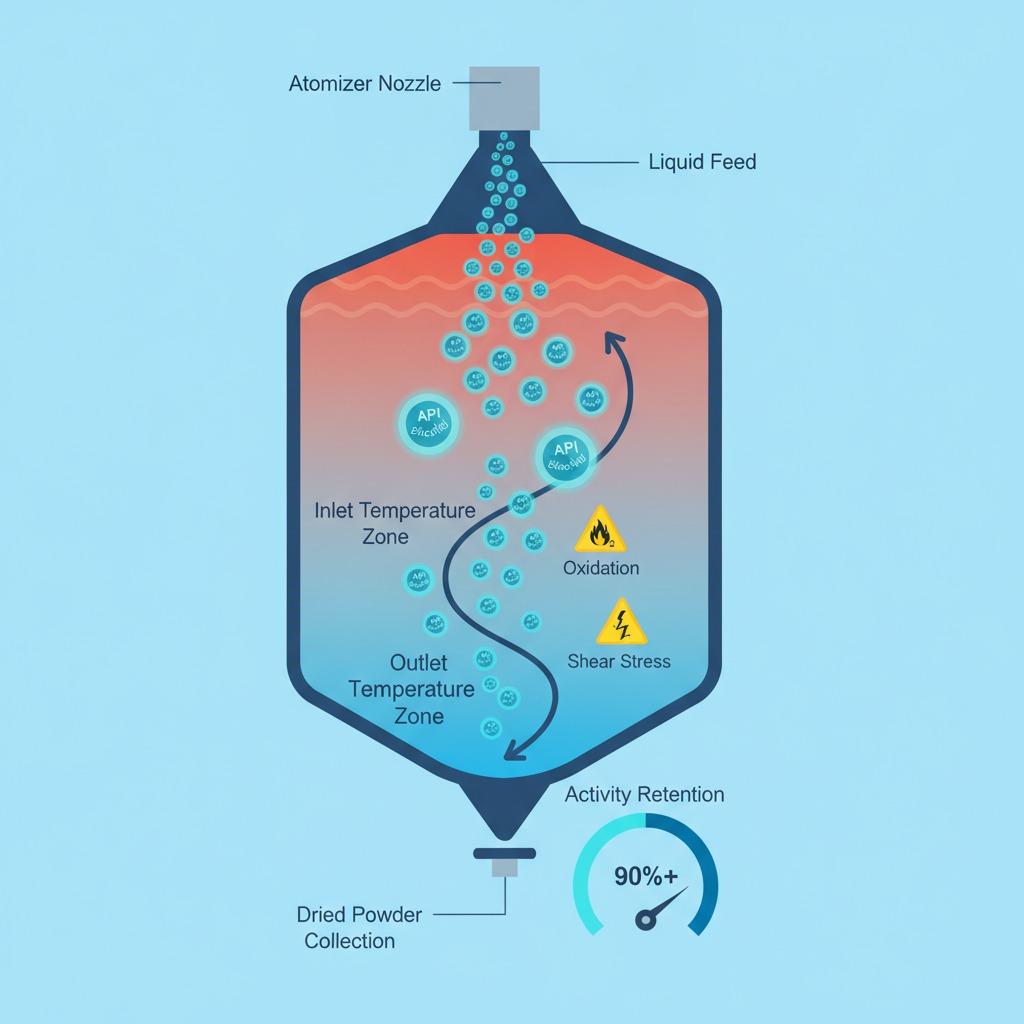
Préserver la bioactivité du principe actif lors du séchage par atomisation est un problème de formulation qui paraît simple de prime abord, mais qui se complexifie rapidement une fois le processus lancé. L'objectif est d'obtenir une poudre sèche et stable. Il est également essentiel que le principe actif conserve une activité biologique suffisante pour rester efficace après séchage, stockage et reconstitution. Cela semble simple jusqu'à ce que la chaleur, le cisaillement, l'atomisation, le temps de séjour, la perte d'humidité et l'oxydation viennent perturber le processus.
Pour les ingénieurs, les équipes d'approvisionnement et les développeurs de produits, la question essentielle n'est pas de savoir si le séchage par atomisation est possible, mais plutôt si la plage de paramètres du procédé est suffisamment large pour préserver l'activité sans compromettre la fabricabilité. Cette décision influence tous les aspects, du choix des excipients à celui des équipements, en passant par le rendement des lots et le niveau de retouches acceptable en aval. Dans le domaine des produits biologiques et autres formulations sensibles, une légère perte d'activité peut engendrer des coûts importants.
Le compromis fondamental : performance de la poudre sèche contre survie moléculaire
La pulvérisation est une technique intéressante car elle permet de transformer un produit liquide en poudre en une seule étape continue. Elle peut faciliter la manipulation, permettre l'administration par inhalation ou par voie orale et contribuer à la stabilité du produit en éliminant l'eau. Cependant, les mêmes conditions qui la rendent efficace peuvent altérer le principe actif.
Les principaux risques sont bien connus : exposition thermique, contraintes interfaciales lors de l’atomisation, oxydation, agrégation et humidité résiduelle trop élevée ou trop faible compromettant la stabilité. Le type de principe actif joue un rôle important. Les petites molécules se comportent généralement différemment des peptides, des protéines, des enzymes ou d’autres composés biologiquement actifs. Plus le principe actif est complexe sur le plan structural, plus le développement du procédé doit être rigoureux.
Pour mieux comprendre le problème, il est important de considérer que la pulvérisation n'est pas qu'une simple étape de séchage. Il s'agit d'une formulation brève et intense. Si l'alimentation n'est pas conçue pour protéger le principe actif avant même que les gouttelettes n'entrent dans la chambre, l'équipement ne pourra pas faire grand-chose par la suite.
Qu’est-ce qui nuit réellement à la bioactivité lors du séchage par atomisation ?
La chaleur ne représente qu'une partie de l'histoire
De nombreuses équipes se concentrent sur la température d'entrée car c'est le paramètre le plus visible, mais la température de sortie et l'historique des gouttelettes sont souvent plus importants. Le refroidissement des gouttelettes par évaporation est certes bénéfique, mais leur surface peut néanmoins subir des contraintes localisées. Autrement dit, la poudre n'atteindra peut-être jamais la température d'entrée maximale prévue par la fiche de procédé. C'est pourquoi deux essais réalisés avec les mêmes paramètres nominaux peuvent présenter des taux de rétention d'activité différents si la teneur en solides, la viscosité ou le profil d'atomisation de l'alimentation varient.
Les interfaces air-liquide peuvent être agressives.
L'atomisation crée très rapidement une grande surface de contact. Les principes actifs sensibles peuvent se déplier ou s'adsorber aux interfaces, surtout si la formulation est dépourvue de matrice protectrice. C'est pourquoi les excipients ne sont pas de simples éléments décoratifs. Ils déterminent souvent si le principe actif reste replié, actif et dispersible après séchage.
La gestion de l'humidité a un double tranchant.
Une poudre trop humide risque de s'agglomérer, d'adhérer aux parois de la chambre ou de se dégrader pendant le stockage. Une poudre trop sèche peut devenir cassante ou moins protectrice contre les contraintes conformationnelles, selon le système. Il existe généralement une plage d'humidité optimale, mais celle-ci est spécifique à la formulation et doit être respectée.
L'oxydation et le temps de séjour sont faciles à sous-estimer.
Des temps de séjour prolongés, une exposition à l'oxygène et des manipulations répétées peuvent altérer la bioactivité. Ceci est particulièrement pertinent lors des travaux de développement, où les échantillons peuvent être recirculés ou prélevés dans des conditions moins contrôlées que pour les lots de production. Il s'agit d'un détail mineur jusqu'à ce qu'il devienne une tendance dans les données d'analyse.
Des choix de formulation qui contribuent à préserver l'activité
La protection la plus fiable provient généralement de la formulation plutôt que du réglage de la machine. Cela ne signifie pas que les contrôles de processus sont sans importance. Cela signifie que l'alimentation doit contribuer à la protection.
On choisit souvent des excipients protecteurs pour créer une matrice vitreuse autour du principe actif, réduire l'adsorption de surface et améliorer la stabilité au stockage. Les sucres et les polymères sont des exemples courants dans l'industrie pharmaceutique, mais le choix optimal dépend de la molécule et de la forme galénique finale. Certains principes actifs nécessitent une matrice rigide qui les immobilise, tandis que d'autres requièrent un environnement plus souple, avec moins de contraintes interfaciales. Il n'existe pas de solution universelle.
La force du tampon, les conditions ioniques et le pH sont également importants. Une formulation chimiquement stable en solution peut néanmoins se dégrader après séchage si le pH varie lors de l'élimination du solvant ou si la concentration en sel dépasse le seuil de tolérance du principe actif. C'est pourquoi des cycles de développement courts peuvent être trompeurs. Une poudre d'apparence stable au départ peut se détériorer après quelques semaines de stockage.
Pour les produits biologiques, il est souvent judicieux de tester plusieurs proportions d'excipients plutôt que de supposer qu'un seul stabilisant résoudra tous les problèmes. L'espace de formulation peut être plus vaste qu'on ne le pense, mais la marge de performance peut également être étroite.
Variables de processus qui méritent une attention particulière
Température d'entrée et de sortie
Des températures plus basses semblent plus sûres, mais un refroidissement excessif peut engendrer une poudre humide et collante et réduire le débit. L'objectif n'est généralement pas d'atteindre la température la plus basse possible, mais de trouver le meilleur compromis entre le séchage des gouttelettes et la stabilité biologique.
Méthode d'atomisation
La conception de la buse influe sur la taille des gouttelettes, le cisaillement et la morphologie de la poudre. Les gouttelettes plus petites sèchent plus vite, mais peuvent exposer le principe actif à une plus grande surface interfaciale. Les gouttelettes plus grosses peuvent réduire cette contrainte, mais peuvent engendrer des problèmes de séchage ou d'agglomération. Le choix de la configuration optimale dépend de la poudre cible, et pas seulement de la vitesse de séchage.
Concentration et viscosité de l'alimentation
Une teneur plus élevée en matières solides peut améliorer le rendement et réduire la contrainte thermique par unité de poudre, à condition que la poudre reste pompable et atomisable. Les variations de viscosité peuvent modifier la formation des gouttelettes de manière imperceptible en laboratoire.
Débit de gaz et conditions de la chambre
Le flux d'air influe à la fois sur l'efficacité du séchage et sur la récupération des particules. La conception de la chambre, les performances du cyclone et la récupération de la poudre déterminent le résultat final. En pratique, l'équipement ne se contente pas de sécher le matériau ; il influe également sur la quantité de poudre utilisable.
Aide-mémoire : par quoi commencer
Si l'objectif est de protéger la bioactivité du principe actif pendant le séchage par pulvérisation, la première étape devrait généralement se concentrer sur les questions suivantes :
L'API a-t-elle besoin d'une matrice stabilisatrice ou d'un système d'excipients protecteurs de surface ?
L'alimentation peut-elle rester stable pendant toute la durée du fonctionnement, et pas seulement pendant le mélange ?
Les températures d'entrée et de sortie sont-elles évaluées ensemble, et non séparément ?
L'atomisation crée-t-elle un cisaillement inutile ou une contrainte interfaciale excessive ?
La poudre séchée restera-t-elle stable pendant le stockage, le transport et la reconstitution ?
Cette courte liste de vérification peut paraître basique, mais elle permet d'éviter une erreur courante : optimiser le séchoir avant que la formulation ne soit prête.
Erreurs courantes commises par les acheteurs et les équipes produit
Un problème récurrent consiste à supposer qu'un échantillon de laboratoire performant se transpose automatiquement à l'échelle industrielle. Le séchage par atomisation se comporte souvent bien à petite échelle, puis présente des pertes de rendement, des phénomènes d'adhérence ou une baisse d'activité lorsque le débit d'alimentation et le flux d'air sont modifiés. Une autre erreur est de considérer l'activité résiduelle comme le seul critère d'évaluation. La bioactivité est essentielle, mais la fluidité de la poudre, sa masse volumique apparente, la granulométrie et sa redistribution dans le dispositif ou la forme galénique finale le sont tout autant.
Un problème plus subtil réside dans la dépendance excessive à un seul test. Si ce test ne mesure qu'un seul aspect de la fonction, il risque de passer à côté d'un déploiement partiel ou d'une dégradation lente qui se manifeste ultérieurement. Le développement pratique nécessite généralement une combinaison de données sur la puissance, la caractérisation physique et la stabilité au stockage. Cela peut paraître évident, mais il est toujours facile de négliger certains aspects lorsque les délais d'un projet se resserrent.
Il convient également de rappeler une mise en garde importante du côté des acheteurs : les capacités d’un équipement et les capacités de formulation sont deux choses différentes. Un sécheur par pulvérisation aux spécifications rigoureuses ne peut pas compenser une instabilité chimique de l’alimentation ni un défaut de procédé dont le profil de sensibilité à la substance active n’a jamais été établi.
Comment évaluer un programme de séchage par pulvérisation
Un programme de développement solide devrait pouvoir répondre à trois questions avant son passage à l'échelle supérieure :
Quelles sont les conditions qui permettent de préserver au mieux l'activité sans engendrer de problèmes de collecte ou de manipulation ?
Quel système d'excipients permet à la fois la stabilité et la facilité de fabrication en aval ?
Quels sont les paramètres de processus suffisamment sensibles pour nécessiter un contrôle strict en production ?
Si ces réponses restent vagues, le programme n'est probablement pas encore prêt pour un approvisionnement à grande échelle ni pour une planification commerciale. Cela ne signifie pas pour autant que le projet est menacé. Cela signifie simplement qu'une analyse plus approfondie est nécessaire avant de s'engager sur une voie précise.
Pour les responsables des achats, l'enjeu pratique réside dans la répartition des risques. Il convient de vérifier si le fournisseur maîtrise le processus, et pas seulement l'accès aux équipements. Pour les ingénieurs, la question est celle de la reproductibilité. Pour les équipes produit, il s'agit de s'assurer que la poudre se comportera de la même manière dans le dispositif, la capsule, le blister ou lors de l'étape de reconstitution ultérieure.
FAQ
Le séchage par atomisation est-il toujours trop agressif pour les principes actifs pharmaceutiques sensibles ?
Non. De nombreux composés sensibles peuvent être séchés par atomisation avec succès si la formulation et le procédé sont soigneusement mis au point. La difficulté réside dans la recherche de la combinaison optimale d'excipients protecteurs et de conditions opératoires.
Qu'est-ce qui compte le plus : la température ou la formulation ?
Généralement, la formulation est primordiale, du moins au début. La température a son importance, mais une formulation peu efficace peut échouer même dans des conditions relativement douces. Une formulation robuste offre au procédé une plus grande marge de manœuvre.
Peut-on se fier à des résultats à petite échelle ?
À utiliser avec précaution. Les résultats à petite échelle sont utiles pour le criblage, mais le passage à l'échelle supérieure peut modifier le comportement des gouttelettes, la vitesse de séchage et la récupération de la poudre. C'est là que des pertes cachées apparaissent souvent.
Quels tests faut-il effectuer après séchage ?
Au minimum, la bioactivité ou la puissance, la teneur en humidité, les caractéristiques des particules et la stabilité dans le temps sont des critères importants. Selon le produit, le comportement après reconstitution ou les performances de l'aérosol peuvent également être pertinents.
Prochaine étape pratique
Si vous envisagez le séchage par atomisation pour un principe actif sensible, la meilleure étape consiste à identifier les risques liés à la formulation et au procédé avant de finaliser le choix des équipements. Commencez par des études préliminaires sur les excipients, puis vérifiez l'influence de la température d'entrée, de la température de sortie, de l'atomisation et de la teneur en matières sèches sur la rétention d'activité et la qualité de la poudre. Cette approche exige une plus grande rigueur en amont, mais elle permet généralement de gagner du temps par la suite, notamment lorsque le produit doit subir plusieurs étapes de fabrication et de stockage.