Séchage des pigments : pourquoi c’est plus important qu’il n’y paraît
Le séchage des pigments est une étape de fabrication souvent négligée jusqu'à ce qu'un problème survienne. La poudre peut former un pont dans la trémie, un colorant humide peut s'agglomérer pendant le stockage, un lot peut perdre sa fluidité, ou encore la dispersion finale peut absorber de l'humidité et se comporter différemment lors de la transformation. Pour les ingénieurs, les responsables des achats et les équipes produit, l'enjeu n'est pas seulement de savoir si un pigment semble suffisamment sec. La véritable question est de savoir s'il est suffisamment sec pour être manipulé, mélangé, stocké et garantir des performances constantes lors de l'étape de production suivante.
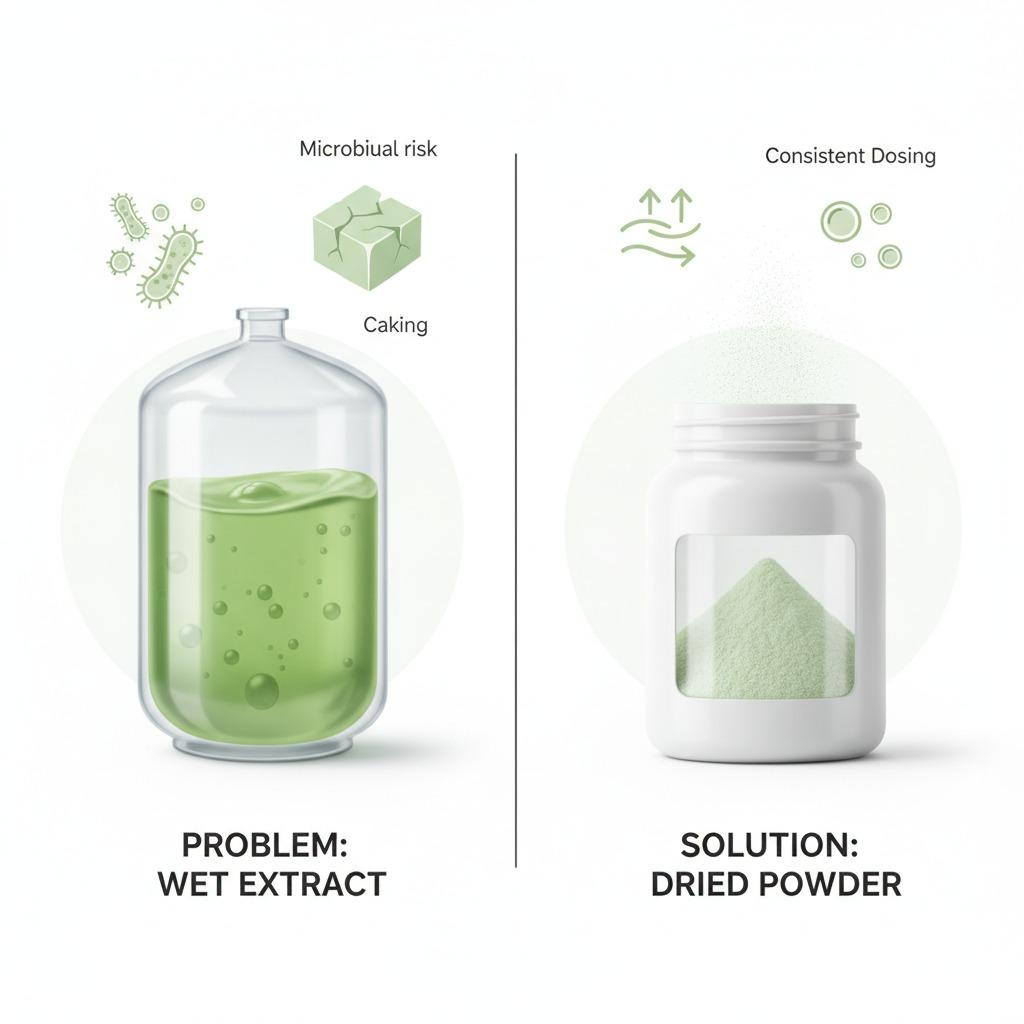
C'est important car les pigments sont rarement utilisés seuls. Ils entrent dans la composition de revêtements, de plastiques, d'encres, de mélanges-maîtres, de matériaux de construction et de formulations spéciales où l'humidité peut affecter de nombreux aspects, de la dispersibilité à la stabilité au stockage. Même lorsque la composition chimique reste inchangée, un excès d'eau peut modifier la densité apparente, le comportement au stockage, la tendance à l'agglomération et la façon dont le matériau est acheminé vers les équipements en aval. Choisir une méthode de séchage revient donc à évaluer le niveau de risque que vous êtes prêt à prendre pour la suite du processus.
Ce que le séchage approprié tente de résoudre
Concrètement, le séchage des pigments consiste à éliminer l'humidité libre et, dans certains cas, à réduire suffisamment l'eau liée pour rendre le matériau utilisable en production. L'objectif n'est pas toujours un séchage à humidité nulle. En effet, rechercher un produit le plus sec possible peut engendrer d'autres problèmes tels que la formation de poussière, l'électricité statique, la dégradation thermique ou une consommation d'énergie inutile. C'est pourquoi le taux d'humidité optimal dépend du type de pigment, de son utilisation prévue et de la sensibilité du matériau à la chaleur ou au cisaillement.
Pour les acheteurs, cela crée un compromis classique en matière de fabrication. Un pigment légèrement plus humide peut être moins coûteux à sécher, mais son coût peut augmenter ultérieurement s'il provoque de l'agglomération, un dosage irrégulier ou une mauvaise dispersion. Une méthode de séchage plus poussée peut améliorer la stabilité au stockage, mais elle peut aussi modifier le comportement des particules ou nécessiter une manipulation plus délicate. Le choix du procédé doit être évalué au même titre que l'emballage, le transport et les performances du produit final.
Méthodes de séchage courantes utilisées en production
Il n'existe pas de méthode standard unique pour le séchage des pigments, car ceux-ci se présentent sous différentes formes : certains sont des gâteaux de filtration, d'autres des précipités humides, et d'autres encore sont déjà sous forme granulaire ou agglomérée. La méthode de séchage dépend généralement davantage de l'état physique du matériau que de sa famille de couleurs.
séchage thermique
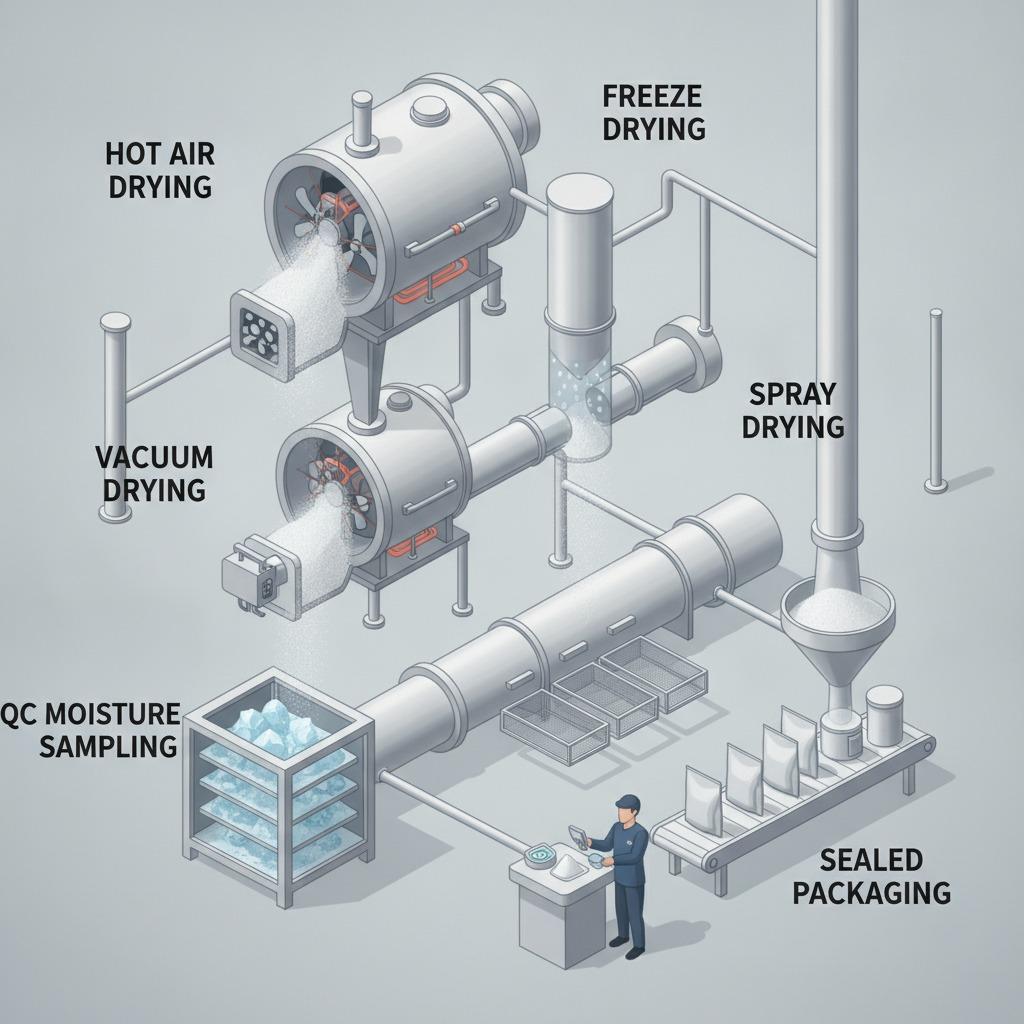
Le séchage thermique est la catégorie la plus vaste et englobe le séchage sur plateaux, sur bande, rotatif et en lit fluidisé. Ces méthodes utilisent la chaleur et un flux d'air contrôlés pour éliminer l'humidité des solides humides. Les systèmes à lit fluidisé sont souvent privilégiés lorsque le mouvement des particules et un transfert de chaleur uniforme sont essentiels, tandis que les systèmes à bande et à plateaux conviennent mieux aux matériaux plus délicats ou aux opérations de plus faible volume. Les séchoirs rotatifs permettent des débits plus élevés, mais peuvent s'avérer trop agressifs pour certains pigments si l'attrition ou la production de poussière deviennent problématiques.
séchage par pulvérisation
Le séchage par atomisation est souvent utilisé lorsque le pigment est contenu dans une suspension ou un slurry et que l'objectif est d'obtenir une poudre fluide. Il permet d'obtenir une granulométrie uniforme et une bonne maniabilité, bien qu'il soit énergivore et ne convienne pas à toutes les formulations. Pour le séchage des colorants, le séchage par atomisation peut s'avérer particulièrement utile lorsqu'une morphologie granulométrique contrôlée ou une faible humidité résiduelle sont importantes pour les mélanges ultérieurs.
séchage sous vide
Le séchage sous vide abaisse le point d'ébullition de l'eau et peut s'avérer utile lorsque des pigments ou additifs thermosensibles ne supportent pas les hautes températures. Bien que plus lent et nécessitant davantage d'équipement, il est souvent judicieux de l'envisager pour les matériaux spéciaux sensibles. La température plus basse permet de réduire les risques de changement de couleur, d'endommagement de la surface ou de réactions indésirables.
Égouttement mécanique avant séchage
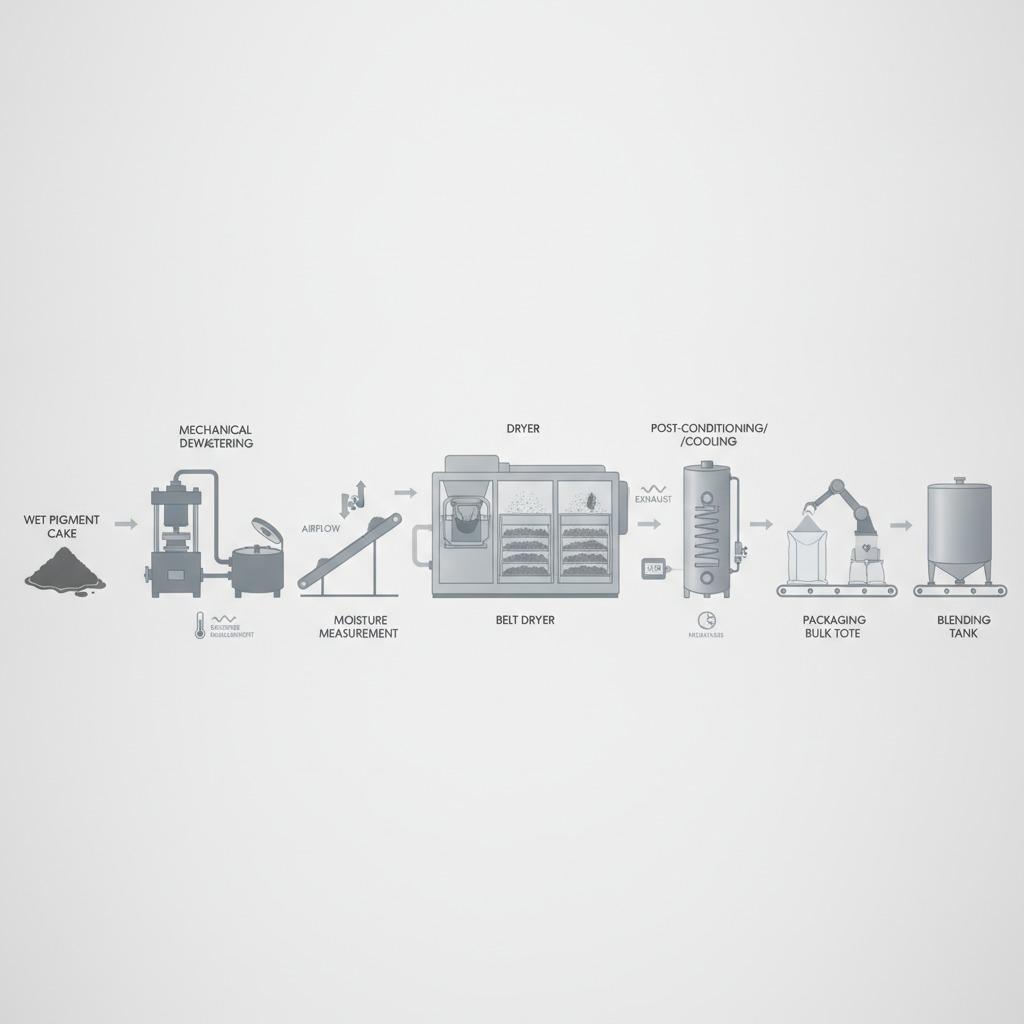
De nombreuses usines s'efforcent d'éliminer un maximum d'eau avant l'étape thermique. La filtration, la centrifugation et le pressage ne remplacent pas le séchage, mais permettent de raccourcir les cycles et de réduire la consommation d'énergie. Pour les gâteaux de pigments humides, cette étape préliminaire peut faire toute la différence entre une charge de séchage maîtrisable et un goulot d'étranglement coûteux.
Comment la forme du matériau influence la décision de séchage
Tous les pigments ne réagissent pas de la même manière à la chaleur. La taille des particules, la surface spécifique, la tendance à l'agglomération et les résidus chimiques de traitement influencent le séchage du matériau. Les particules fines retiennent souvent l'humidité plus longtemps en raison de leur grande surface spécifique. Les structures très poreuses peuvent piéger l'eau de façon imperceptible à l'œil nu. Certains pigments contiennent également des sels ou des dispersants résiduels qui favorisent l'agglomération après séchage.
C’est pourquoi un procédé efficace pour une famille de pigments peut s’avérer inefficace pour une autre. Une modification apparemment mineure de la morphologie des particules peut induire des changements dans le temps de séchage, la fluidité et la manipulation après séchage. Si le client final incorpore le pigment dans une formulation délicate, même de faibles variations du profil d’humidité peuvent se traduire par des irrégularités dans l’intensité de la couleur ou la qualité de la dispersion. Ceci est particulièrement important en production par lots, où une légère variation peut avoir des répercussions sur l’ensemble du processus.
Critères de sélection que les acheteurs devraient prendre en compte
Lors de l'évaluation des options de séchage des pigments, la première question à se poser est : quel est le devenir du produit après son passage dans le séchoir ? Cela paraît évident, mais c'est souvent là que les projets dérapent. La méthode de séchage doit être jugée en fonction des étapes de manutention, de conditionnement et de durée de conservation, et non pas uniquement en fonction de l'élimination de l'humidité.
Les critères de sélection utiles comprennent la sensibilité thermique, l'humidité résiduelle requise, le débit, la consommation d'énergie, l'encombrement, la maîtrise des poussières, les besoins de nettoyage et la fréquence des changements de qualité de l'installation. Si le matériau entre dans la composition d'une formulation plus large, sa compatibilité avec les autres ingrédients est également importante. Un séchoir qui semble performant sur le papier peut s'avérer problématique en termes de maintenance s'il est difficile à nettoyer entre les changements de couleur ou s'il est sujet à l'accumulation de résidus sur ses surfaces internes.
Pour les équipes d'approvisionnement, il est également judicieux de demander plus qu'une simple description générique de l'équipement. Les détails utiles se trouvent souvent dans la plage de fonctionnement : quel type d'alimentation le système accepte-t-il ? Tolère-t-il les variations d'humidité à l'entrée ? Comment gère-t-il les fines ? Quel type de conditionnement post-séchage est nécessaire avant l'emballage ? Ces questions permettent de déceler rapidement les contraintes pratiques, avant qu'une usine ne s'engage dans un système qui semble idéal sur le papier mais inadapté en production.
Problèmes typiques qui apparaissent après le séchage
Un problème fréquent est le séchage excessif. Cela peut rendre certains pigments poudreux, plus difficiles à doser ou plus sujets à l'électricité statique. Un autre problème est le séchage irrégulier, qui laisse des poches d'humidité dans le lot et crée des irrégularités lors du stockage. L'agglomération est un autre problème courant, surtout lorsque l'humidité, la pression et le temps se combinent dans les sacs ou les conteneurs en vrac.
Il y a aussi le problème de la contamination. Des séchoirs mal nettoyés peuvent transférer des résidus d'un lot à l'autre, ce qui est particulièrement préoccupant pour les applications sensibles à la couleur. Et même s'il est tentant de se concentrer uniquement sur le taux d'humidité, les résidus de traitement peuvent avoir une incidence tout aussi importante. Un pigment peut atteindre un taux d'humidité cible, mais présenter des performances insuffisantes si l'étape de séchage modifie ses caractéristiques de surface ou le rend difficile à disperser.
Conseils pratiques pour les ingénieurs et les équipes produit
Si vous spécifiez le séchage des pigments pour une nouvelle ligne de production ou évaluez un procédé existant, commencez par l'aspect le moins attrayant du problème : définir le matériau à l'état humide. Trop de décisions sont prises à partir d'une spécification de poudre sèche qui ne renseigne pas sur le comportement du pigment humide, sa teneur en eau réelle ni sa facilité de décomposition.
Ensuite, définissez le parcours du produit après séchage. Où sera-t-il stocké, pendant combien de temps et dans quel type d'emballage ? Sera-t-il directement intégré au mélangeur ou sera-t-il stocké pendant une semaine avant utilisation ? Ces détails détermineront si vous devez privilégier la rapidité, la douceur, un faible taux d'humidité résiduelle ou une meilleure fluidité. Il est également judicieux de réaliser des essais sur de petits lots avant de passer à l'échelle supérieure, car le comportement du séchage des colorants peut varier dans un système plus grand où la circulation de l'air, le temps de séjour et le chargement ne sont plus optimaux.
Un avertissement souvent négligé : même le « meilleur » séchoir peut s’avérer inadapté si l’usine ne dispose pas des outils nécessaires pour un fonctionnement constant. La mesure de l’humidité, le contrôle de la température et un conditionnement adéquat après séchage sont tout aussi importants que la machine elle-même. Dans un contexte de production exigeant, la capacité de l’opérateur à maintenir la stabilité de ces paramètres peut faire toute la différence entre un produit de qualité constante et des réclamations récurrentes.
Foire aux questions
Un taux d'humidité plus faible est-il toujours meilleur pour les pigments ?
Pas nécessairement. Un taux d'humidité plus faible peut améliorer la stabilité et la fluidité du stockage, mais un séchage excessif peut engendrer de la poussière, de l'électricité statique ou des problèmes de manipulation. Le taux d'humidité optimal dépend du pigment et de son utilisation.
Le même procédé de séchage peut-il convenir à tous les pigments ?
Généralement non. La taille des particules, la sensibilité à la chaleur et la tendance à l'agglomération varient selon les pigments. Un procédé adapté à un matériau peut être trop agressif ou trop lent pour un autre.
Pourquoi les pigments secs continuent-ils à s'agglomérer pendant le stockage ?
L'agglomération peut se produire même après séchage si de l'humidité résiduelle persiste, si l'emballage est inadéquat ou si le matériau absorbe l'humidité pendant le stockage. Les variations de température et la pression dans les emballages en vrac peuvent aggraver le problème.
Questions à poser avant de s'engager dans un processus
Avant d'approuver un procédé de séchage ou de contacter un fournisseur, exigez des preuves que celui-ci est adapté à votre matière première et non pas à une catégorie générique de pigments. Renseignez-vous sur la gestion des variations d'humidité, le mode de déchargement du produit et le nettoyage entre les lots. Une réponse vague est généralement un signal d'alarme, et non une simple omission.
Pour les équipes qui achètent du matériel ou font appel à des services de traitement à façon, l'étape suivante la plus utile consiste souvent à réaliser un essai pilote avec leurs propres matériaux. C'est à ce moment-là que les hypothèses de procédé sont généralement testées. Ce n'est peut-être pas la solution la plus rapide, mais c'est souvent la plus économique pour éviter, par la suite, de se retrouver avec une ligne de production remplie de pigments secs, grumeleux et difficiles à utiliser.
Lorsque le procédé est bien choisi, le séchage du pigment devient quasiment imperceptible. Le matériau s'alimente sans problème, se stocke de façon prévisible et se comporte comme prévu par le formulateur. C'est là le véritable objectif à atteindre : non pas une simple poudre plus sèche, mais un pigment prêt pour l'étape de fabrication suivante, sans mauvaise surprise.