التحبيب المتكامل في طبقة مميعة: ما الذي يحلّه ولماذا يستمر في الظهور في تصميم العمليات
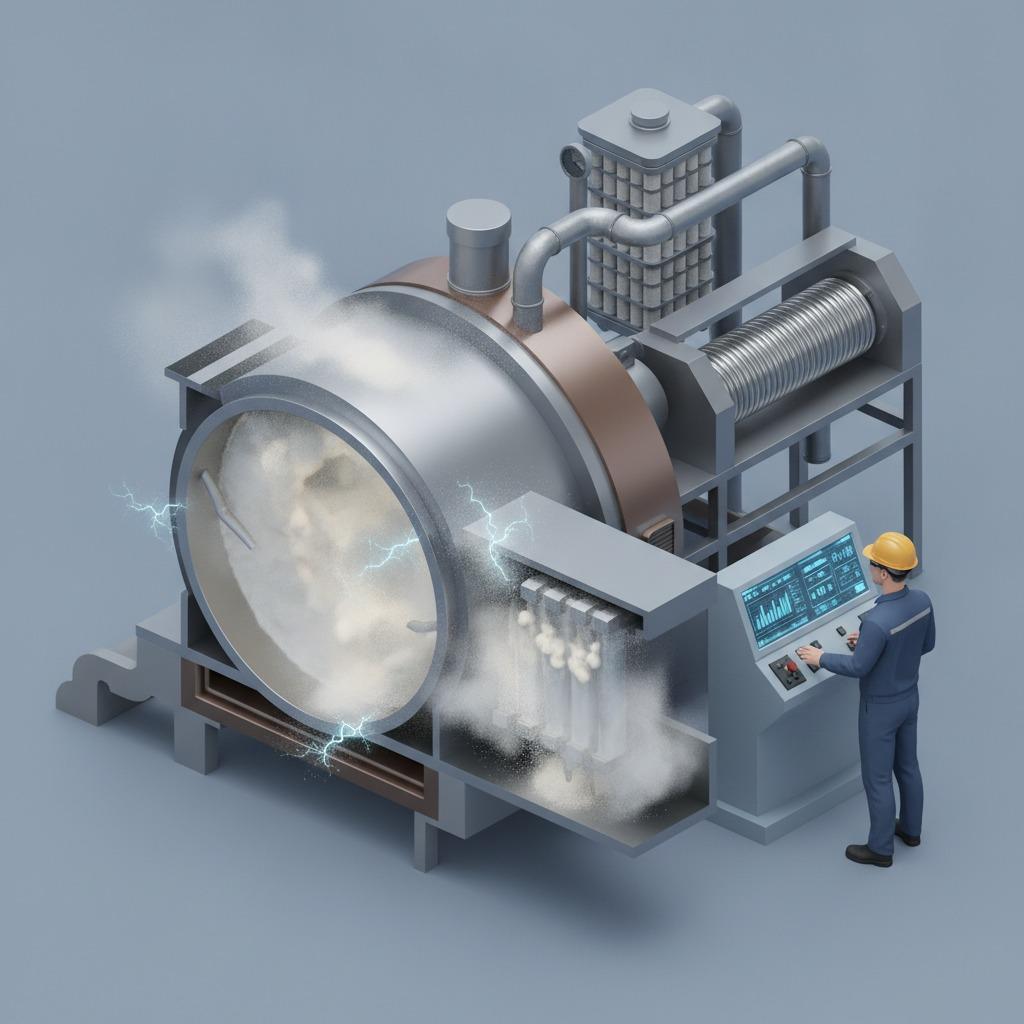
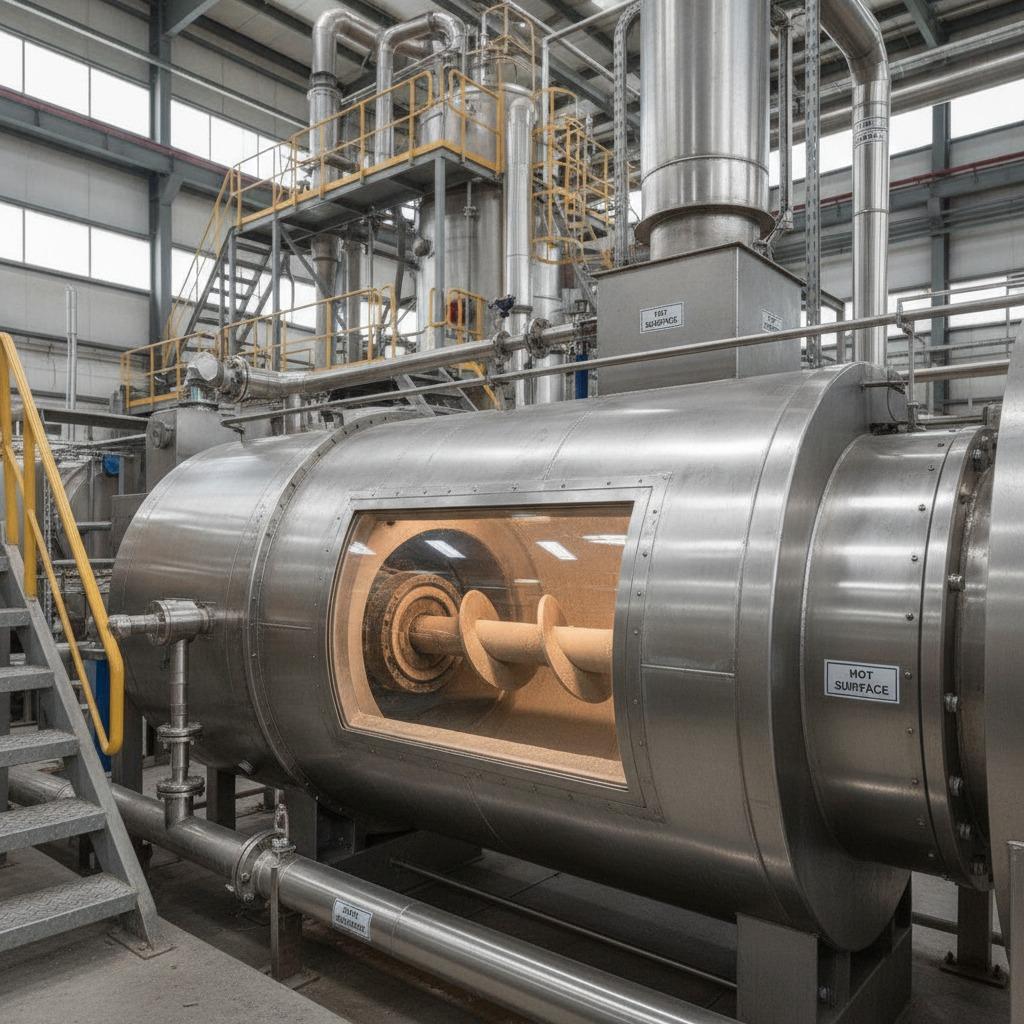
تُمثل عملية التحبيب المتكاملة في طبقة مميعة نقطة التقاء بين علم التركيبات، وتصميم المعدات، وجدوى الإنتاج. بالنسبة للفرق التي تُصنّع الأقراص، أو الحبيبات، أو غيرها من الأشكال الصيدلانية الصلبة، فإن جاذبيتها واضحة: فهي تجمع بين التجفيف، والتحبيب، والتعامل مع المواد المُغلفة في بيئة واحدة مُحكمة. هذا يُقلل من عمليات نقل المواد، ويُقصر خطوات سير العمل، ويُسهّل التعامل مع الدفعات من حيث ضمان الجودة ومنع التلوث.
لكن الاهتمام بتقنية التحبيب المتكاملة في طبقة مميعة لا يقتصر على سهولة الاستخدام فحسب، بل يتعلق أيضًا بالتحكم في العملية. فعندما تتشكل كتلة رطبة وتجف في النظام نفسه، يستطيع المشغل التحكم في نمو الجسيمات، وإزالة الرطوبة، وسلوك التدفق النهائي دون الحاجة إلى نقل المنتج بين آلات منفصلة. وهذا أمر بالغ الأهمية في قطاع الأدوية والقطاعات ذات الصلة، لأن كل عملية نقل قد تُحدث تباينًا في النتائج. كما قد تزيد من فرص التعرض للغبار، أو الانفصال، أو التلوث المتبادل إذا لم يكن تصميم خط الإنتاج جيدًا.
بالنسبة لمديري التوريد والمهندسين، فإن السؤال الحقيقي ليس ما إذا كانت التكنولوجيا جذابة أم لا، بل أين تتناسب، وما الذي تحل محله، وما هي المقايضات التي تصاحب دمج الخطوات.
أهم النقاط للمشترين الذين يقيمون التكنولوجيا
إذا كنت تقارن عملية التحبيب المتكاملة في طبقة مميعة بتسلسل أكثر تقليدية من الخلط والتحبيب الرطب والتجفيف في الصواني والطحن، فهذه هي النقاط العملية التي يجدر مراعاتها:
يمكن للنظام تبسيط تدفق المواد، ولكن يجب أن تكون فلسفة التحكم قوية بما يكفي لإدارة مراحل متعددة في وحدة واحدة.
قد يقلل ذلك من متطلبات المناولة ومساحة الأرضية، على الرغم من أن المعدات نفسها يمكن أن تكون أكثر تطوراً من مجفف أساسي.
يعتمد أداء المنتج بشكل كبير على خصائص تركيبته. فليس كل مسحوق يستجيب جيداً لعملية التمييع.
يحتاج التنظيف والوصول والاحتواء إلى اهتمام مبكر في المشروع. ومن السهل التقليل من شأن هذه المشكلات عندما يكون التركيز الرئيسي على الإنتاجية.
غالباً ما تُكافئ هذه التقنية الفرق التي تتمتع بالفعل بانضباط في العمليات. وهي أقل تسامحاً عندما يكون وزن المواد أو توزيعها أو إضافة المواد الرابطة في المراحل السابقة غير متسق.
كيف تعمل عملية التحبيب المتكاملة في طبقة مميعة بعبارات بسيطة
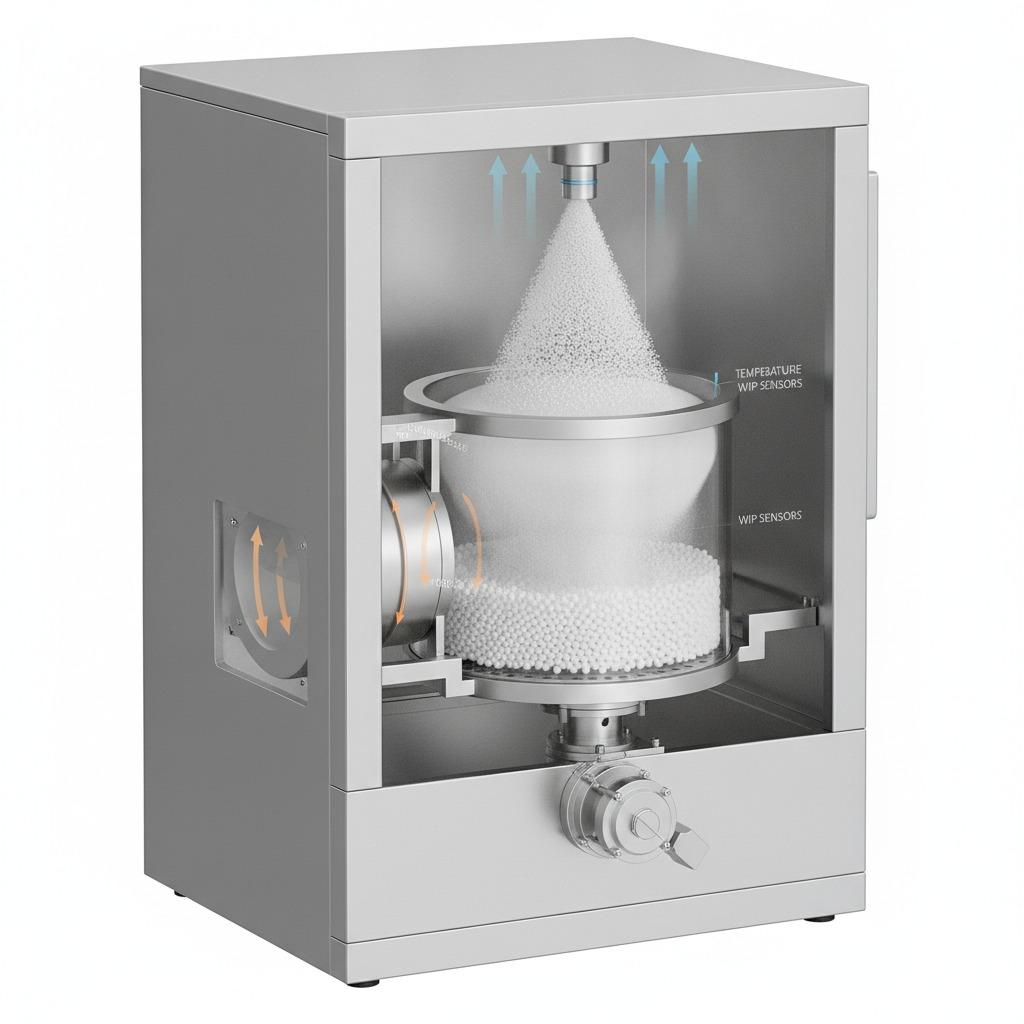
تستخدم أنظمة الطبقة المميعة تيارًا من الهواء المُكيَّف لتعليق الجزيئات في حالة سائلة. في وضع التحبيب، يُرش محلول رابط أو سائل آخر في طبقة المسحوق المتحركة. تعمل القطرات على ترطيب الجزيئات، وربطها ببعضها، وتشجيع تكتلها. ومع استمرار العملية، يساعد تدفق الهواء نفسه على إزالة الرطوبة وتثبيت الحبيبات.
في نظام متكامل، تُرتّب الآلة بحيث تتم هذه المراحل داخل وحدة مغلقة واحدة، بدلاً من نقل الدفعة عبر معدات تحبيب وتجفيف منفصلة. وبحسب التكوين، قد تدعم المنصة نفسها أيضاً الرش العلوي أو السفلي أو وظائف أخرى خاصة بالعملية. يختلف التسلسل الدقيق، لكن هدف التصميم ثابت: تقليل التدخل اليدوي والحفاظ على العملية داخل حجرة مُحكمة.
يبدو الأمر بسيطًا نظريًا. عمليًا، يعتمد نجاح عملية التشغيل على تحقيق التوازن بين حجم الهواء، ودرجة حرارة المدخل، ومعدل الرش، وتمدد طبقة المسحوق، والنتيجة النهائية. فزيادة كمية السائل بسرعة كبيرة قد تؤدي إلى ترطيب زائد وتكتل. أما التجفيف المفرط فقد يُنتج حبيبات هشة أو توزيعًا غير منتظم للرطوبة. يوفر النظام الجيد للمشغلين تحكمًا كافيًا للموازنة بين هذين النقيضين.
لماذا يستخدمها المصنّعون بدلاً من عمليات الوحدة المنفصلة
السبب الأكبر عادة ما يكون كفاءة العملية، لكن "الكفاءة" تعني أشياء مختلفة لمصانع مختلفة.
بالنسبة لعمليات الإنتاج الدوائي ذات الحجم الكبير، قد يعني ذلك تقليل عمليات النقل، وتحسين دقة تكرار الدفعات، ومسار إنتاج أكثر سلاسة من المزيج الخام إلى الحبيبات الجافة. أما بالنسبة لشركات التصنيع التعاقدية، فقد يعني ذلك القدرة على تغيير المنتجات مع تقليل وقت التوقف عن العمل والازدحام في خط الإنتاج. وبالنسبة لفرق التطوير، فقد يعني ذلك مسارًا أسرع من تجارب التركيبات إلى بيانات عملية قابلة للتطوير.
هناك أيضًا جانب يتعلق بالجودة. ففي كل مرة تُنقل فيها المواد بواسطة الصناديق أو البراميل أو المناولة اليدوية، يزداد خطر الانفصال. إذ يمكن أن تنفصل الجزيئات الدقيقة عن الخشنة، كما يمكن أن تتوزع الرطوبة. وقد يُدخل المشغلون أيضًا تباينًا بشريًا، حتى في المصانع المنظمة. وتحدّ تقنية التحبيب المتكاملة في طبقة مميعة من بعض هذه التأثيرات عن طريق إبقاء الدفعة في وعاء واحد لفترة أطول من دورة حياتها.
مع ذلك، لا تُعدّ التكنولوجيا بالضرورة متفوقة. فبعض المنتجات تُحَبَّب جيدًا في خلاط عالي القص، وتجفّ بشكل أكثر قابلية للتنبؤ في مجفف مخصص. بينما تحتاج منتجات أخرى إلى نهج أبطأ وأكثر تجزئة. ينبغي للمصنع أن يتبنى النهج المتكامل لأنه يناسب المنتج ونموذج العمل، وليس لمجرد أنه يبدو عصريًا.
معايير الاختيار التي تفوق أهمية ميزات الكتيبات
عندما يقارن المشترون المعدات، نادراً ما تكون المواصفات البراقة هي العامل الحاسم. فالأسئلة الأكثر أهمية عادةً ما تكون أسئلة تشغيلية.
1. هل تذوب التركيبة بشكل نظيف؟
يُعدّ ضعف التمييع نقطة الضعف الكلاسيكية. قد تتكتل المساحيق فائقة النعومة أو المتماسكة أو ذات الكثافة العالية بشكل غير عادي، أو تتشكل فيها قنوات أو مناطق راكدة في طبقة التحبيب. وهذا بدوره قد يُضعف تجانس التحبيب وكفاءة التجفيف.
2. هل يستطيع النظام التحكم في توازن الرش والتجفيف؟
تعتمد عملية التحبيب المتكاملة في طبقة مميعة على التحكم الدقيق والمتكرر في عملية التذرية والظروف الحرارية. فإذا كان نمط الرش غير مستقر أو كان استعادة درجة الحرارة بطيئًا، فسيتأثر اتساق المنتج النهائي.
3. ما مدى سهولة تنظيفه وفحصه؟
قد يؤدي نظام يجمع عدة عمليات في حاوية واحدة إلى تراكم العديد من مشاكل التنظيف. لذا، يجب فحص أبواب الوصول، والأجزاء القابلة للإزالة التي تلامس المنتج، وتشطيب السطح، ونظام التصريف بدقة. وهذا أحد الجوانب التي ينبغي على المشتري فيها طلب الاطلاع على إجراءات الصيانة الفعلية، وليس مجرد رسم تخطيطي للمبيعات.
4. ما هو مستوى الاحتواء المطلوب؟
غالباً ما تتطلب عمليات مناولة المساحيق التحكم في الغبار، وتتطلب بعض التطبيقات إجراءات احتواء أكثر صرامة من غيرها. ينبغي تقييم الوحدة المتكاملة كجزء من استراتيجية الغرفة وأنظمة التدفئة والتهوية وتكييف الهواء الأوسع، وليس بمعزل عن غيرها.
5. هل العملية مخصصة للتطوير، أو الإنتاج التجاري، أو كليهما؟
قد يكون النظام المختبري أو التجريبي مفيدًا في أعمال التركيب، لكن العمليات التجارية تهتم أكثر بسلوك التوسع، ووقت التشغيل، واتساق الدفعات. يجب أن تتناسب الآلة مع مرحلة البرنامج.
حيث تقدم الأنظمة المتكاملة القيمة الأكبر
يُعدّ هذا النهج الأمثل عندما يستفيد المنتج من التكتل المُتحكّم به والتجفيف الفعال في نفس الوعاء. تُعدّ الأشكال الصيدلانية الصلبة مثالاً واضحاً على ذلك، ولكن الدرس الأهم هو ضرورة أن تتحمّل العملية بيئة مميعة.
كما أنه مفيد عندما يرغب المصنع في تقليل خطوات المناولة. وهذا بدوره يدعم تدفقًا إنتاجيًا أكثر كفاءة، لا سيما في المنشآت ذات المساحات المحدودة حيث لكل متر مربع أهميته. في المباني القديمة، قد تكون مساحة الأرضية ومسارات المرافق بنفس أهمية العملية نفسها.
من الاستخدامات المهمة الأخرى عائلات المنتجات ذات خصائص المعالجة المتشابهة. فإذا كان بإمكان خط إنتاج واحد معالجة تركيبات متعددة دون الحاجة إلى إعادة تهيئة ميكانيكية كبيرة، يتحسن الجدوى الاقتصادية. ومع ذلك، ينبغي على المصنع توخي الحذر من افتراض أن المساحيق "المتشابهة" تتصرف بالطريقة نفسها. ففي عملية التحبيب، قد تؤدي اختلافات طفيفة في توزيع حجم الجسيمات، أو التركيب الكيميائي للمادة الرابطة، أو حساسية الرطوبة، إلى تغيير النتيجة أكثر مما هو متوقع.
الأخطاء الشائعة التي يرتكبها المشترون
الخطأ الأول هو التعامل مع هذه التقنية كبديل شامل لجميع طرق التحبيب. إنها ليست كذلك.
أما الثاني فهو التركيز على السعة فقط. صحيح أن أرقام الإنتاجية مهمة، لكن التحكم في نقاط النهاية، ووقت التنظيف، وسهولة تغيير العمليات لا تقل أهمية. قد تبدو الآلة فعّالة على ورقة بيانات الإنتاج، لكنها قد تفقد جاذبيتها بمجرد أن يبدأ المشغلون باستخدامها يوميًا.
الخطأ الثالث هو الاستهانة بتطوير العمليات. لا تزال الأنظمة المتكاملة تتطلب عملاً منهجياً على تدفق الهواء، وإضافة المواد الرابطة، ومعايير التجفيف. قد يكون نظام التحكم متطوراً، لكنه لا يستطيع إنقاذ تركيبة غير مفهومة جيداً.
ثمة خطأ أكثر دقة يتمثل في تجاهل التداعيات اللاحقة. يؤثر حجم الحبيبات ومساميتها ورطوبتها المتبقية على سلوكها عند الضغط والذوبان، وحتى على أداء التغليف. ولا تُنهي عملية التجفيف النقاش، بل تُدخل المنتج في مرحلة جديدة من القيود.
نصائح عملية للمشترين لفرق الهندسة والتوريد
إذا كنت بصدد إعداد قائمة مختصرة بالمعدات، فاطلب من الموردين شرح نطاق العملية بلغة تشغيلية. كيف يتصرف النظام عندما تكون التركيبة رطبة قليلاً؟ كيف يتعافى من حالة الرش غير الكافية؟ ما هي المؤشرات التي تدل المشغل على اقتراب الدفعة من نقطة النهاية؟ هذه هي الأسئلة التي تكشف ما إذا كانت المنصة قابلة للتحكم فعلاً.
من المفيد أيضاً مراجعة مساحة التركيب مبكراً. قد تُقلل الأنظمة المتكاملة من خطوات العملية، لكنها قد تتطلب مع ذلك مرافق أساسية، ومساحات وصول، وأنظمة تهوية. إنّ تصميم نظام معالجة مُدمج لا يعني بالضرورة تركيبه بسهولة في المنشأة.
بالنسبة لفرق التوريد، يُعدّ دعم ما بعد البيع أهم من عرض تجريبي مُتقن. تعتمد القيمة طويلة الأجل للنظام على توافر قطع الغيار، وسرعة الاستجابة للخدمة، وجودة التوثيق، ومدى دعم المورّد لأعمال التحقق أو التأهيل. قد لا يكون أيٌّ من ذلك جذابًا، ولكنه يُحدّد ما إذا كان خط الإنتاج سيظلّ مُنتجًا.
الأسئلة الشائعة: بعض الأسئلة التي تتكرر كثيراً
هل عملية التحبيب المتكاملة في طبقة مميعة أفضل دائماً من التحبيب والتجفيف المنفصلين؟
لا. يكون الأمر أفضل عندما تسمح بذلك تركيبة المنتج وحجم الدفعة وتصميم المصنع. مع ذلك، قد تظل العمليات الوحدوية المنفصلة الخيار الأمثل للمواد الصعبة أو عمليات الإنتاج المتخصصة.
هل يُحسّن ذلك من اتساق المنتج؟
يمكن تحقيق ذلك بشكل رئيسي عن طريق تقليل عمليات المناولة والتحكم بشكل أدق في العملية. لكن الاتساق لا يزال يعتمد على تصميم التركيبة، وانضباط المشغل، وإعدادات المعدات المتينة.
هل التوسع في الإنتاج أمر بسيط؟
عادةً ما يكون الأمر غير مباشر تماماً. فمثل معظم تقنيات معالجة الجسيمات، يتطلب التوسع في الإنتاج بيانات حقيقية، وليس مجرد افتراضات. إذ يمكن أن يتغير سلوك تدفق الهواء، وديناميكيات الطبقة، وإزالة الرطوبة مع زيادة حجم العملية.
ما الذي يجب على المشتري اختباره أولاً؟
ابدأ بدراسة سلوك التمييع، واستجابة الرش، وقابلية تكرار نقطة نهاية التجفيف. إذا لم تكن هذه العناصر الثلاثة مستقرة، فإن بقية النقاش سابق لأوانه.
ما القرار الذي ستساعدك هذه المقالة على اتخاذه؟
تُعدّ تقنية التحبيب المتكاملة في طبقة مميعة خيارًا جديرًا بالدراسة الجادة عندما يرغب المصنع في تقليل عمليات النقل، وتحسين التحكم في العملية، وتبسيط سير عمل التحبيب. وتكتسب هذه التقنية أهمية خاصة في الحالات التي تُشكّل فيها مخاطر مناولة المساحيق، أو ضغط مساحة الأرضية، أو تباين الدفعات تحديات قائمة.
لا يقتصر القرار على مدى فعالية التقنية فحسب، بل يتعداه إلى مدى ملاءمتها لموادك، ونموذج إنتاجك، وتوقعاتك للجودة. هذه هي النظرة الأساسية. قد يبدو النظام مثالياً نظرياً، ولكنه قد لا يكون مناسباً إذا كان المسحوق مقاوماً للتسييل أو إذا لم يكن المصنع قادراً على توفير عمليات التنظيف والتحكم اللازمة.
بالنسبة للفرق في مرحلة التقييم، تتمثل الخطوة التالية في رسم خريطة لسلوك التركيبة مقابل قدرة المعدات، ثم اختبار افتراضات التنظيف والفائدة والتوسع تحت الضغط قبل الالتزام بالشراء.